Секта желтого скотча: почему мы принципиально не «внедряем бережливое производство»
Смбат Джанунц, основатель Hattatsu Group · 3 ноября 2026 · 7 минут чтения
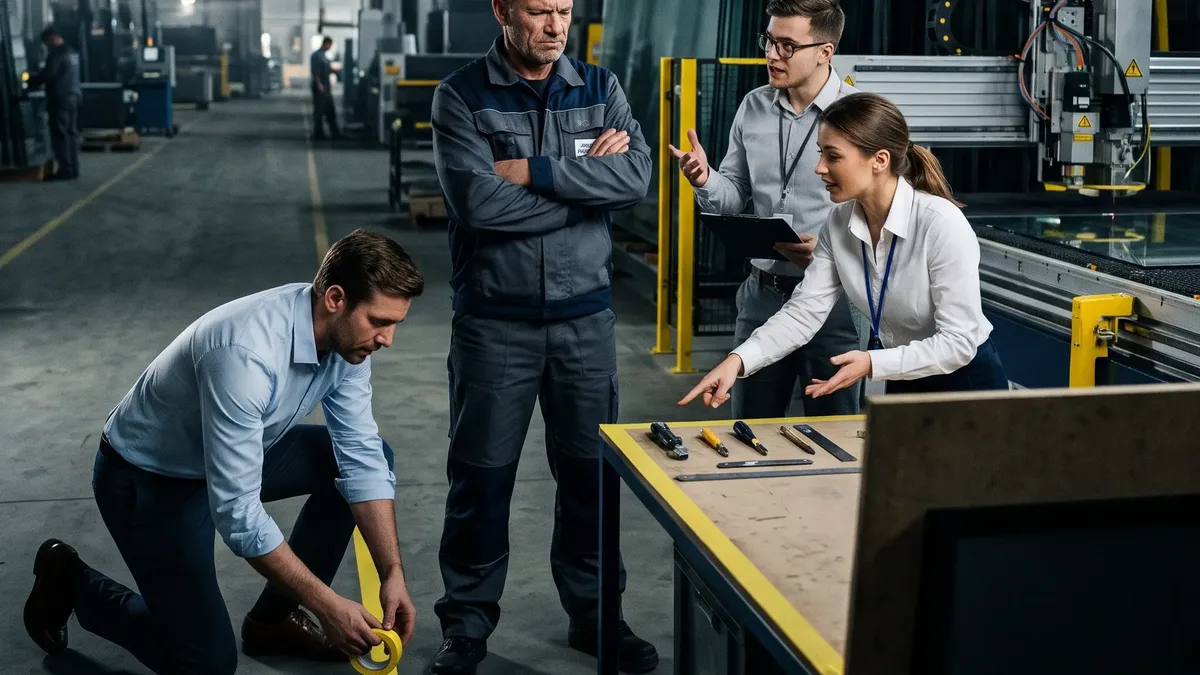
Желтая сигнальная лента на бетоне и контуры под отвертки на верстаках не спасают от кассовых разрывов и срыва поставок. Разбираем, почему рынок заполнили продавцы быстрого и дешевого «бережливого производства».
Каждый второй собственник завода при словах «бережливое производство» тяжело вздыхает. У людей уже выработался стойкий скепсис, и я этих предпринимателей прекрасно понимаю.
Откуда это взялось? Причина банальна: бизнесу всегда хочется получить результат быстро, легко и желательно недорого. Рынок моментально откликнулся на эту слабость армией консультантов, готовых удовлетворить эту иллюзию.
Сценарий их работы везде одинаковый. На предприятие с выручкой под миллиард заходят бодрые ребята со стикерами и рулонами сигнальной ленты. Они на полном серьезе объясняют слесарю шестого разряда и начальнику цеха с тридцатилетним стажем, как правильно класть гаечный ключ и под каким углом ставить метлу. Дальше начинаются хороводы вокруг досок 5S, развешивание плакатов с японскими иероглифами и утренние планерки с мантрами про борьбу с потерями.
Мы на своих проектах тоже используем сигнальную разметку, стандартизацию постов, систему 6S и борьбу с потерями. В самих этих инструментах нет ничего плохого, это нормальная базовая гигиена цеха. Проблема в другом: внешние атрибуты порядка стали продавать как готовую трансформацию бизнеса.
Проходит полгода. Завод потратил бюджет на консалтинг, заклеил весь цех желтым скотчем и заполнил терабайты таблиц. Собственник открывает отчет о движении денег и видит ноль. Прибыль не выросла. Сроки заказов как срывали, так и срывают. Зато на верстаке у станочника теперь нарисован идеальный контур под отвертку, и он сам не знает зачем.
Потому что настоящая перестройка производственной системы быстро не бывает. Дело никогда не было в скотче или красивых плакатах на стенах. А попытка решить системные проблемы дешевой косметикой породила карго-культ и имитацию бурной деятельности.
Научный тупик: почему локальная возня в цехе вредит бизнесу
То, чем занимается большинство подобных специалистов, в теории систем и кибернетике называется ошибкой субоптимизации. Закон системной инженерии прост: максимизация эффективности отдельного элемента почти всегда снижает эффективность всей системы.
Завод не состоит из одного рабочего места токаря или стола раскроя. Предприятие представляет собой сложную динамическую систему взаимосвязанных контуров:
- Стратегия и финансовая модель собственника.
- План продаж и коммерческая политика.
- Закупки сырья и управление складскими запасами.
- Производственный поток и балансировка мощностей.
- Цеховая логистика и график отгрузки клиенту.
Когда консультанты бросаются наводить порядок на отдельном станке в отрыве от остальных узлов, они только ускоряют генерацию проблем.
Классический пример из практики аудитов стекольных и оконных производств. Оптимизировали участок резки стекла. Расчертили зоны, обучили операторов быстро менять оснастку, сократили время цикла. Начальник цеха счастлив, станок гудит без остановки, рабочие радостно пилят квадратные метры ради сдельной премии.
Только коммерческий отдел в этот момент продает стеклопакеты нестандартных габаритов, на которые нет нужной дистанционной рамки на складе. А стоящая следом печь закалки физически не может пропустить такой объем сырого стекла.
Итог этой «бережливости» печален. Весь проход заставили пирамидами с нарезанным стеклом на десятки миллионов рублей. Заготовки стояли неделями, покрывались цеховой пылью, рабочие задевали их погрузчиками и били при перекладывании. Локальное ускорение на резке привело к заморозке оборотных средств, росту брака и параличу внутрицеховой логистики.
Почему мы проектируем архитектуру системы, а не «внедряем бережливое производство»
Мы в Hattatsu Group категорически не занимаемся изолированным «внедрением бережливого производства». Инструменты Lean или TPS (будь то быстрая переналадка SMED, организация постов 6S или защита от ошибок Poka-Yoke) представляют собой просто слесарный инструмент. Это гаечные ключи в чемодане инженера.
Нерационально нанимать команду экспертов ради того, чтобы они просто показали вам, как держать разводной ключ. Профессионалы создают архитектуру производственной системы, где каждый элемент подчинен единой цели акционера.
Если на предприятии нет сквозного контура управления, любой инструмент бережливости превратится в пустую трату бюджета. Прежде чем подходить к станкам, нужно выстроить синхронизацию между кабинетами директоров и полом цеха.
Для этого в международной производственной практике используется инструмент Hoshin Kanri (развертывание политики) или его аналоги.
Hoshin Kanri: как связать амбиции инвестора с руками рабочего
Hoshin Kanri переводится как компас направления. Метод связывает верхнеуровневые финансовые требования собственника со сменно-суточным заданием конкретного мастера.
Связка строится через сквозную матрицу. Она не позволяет запустить в цехе ни одного улучшения, если оно не бьется с четырьмя уровнями:
- Стратегическая цель владельца. Например, увеличение операционной прибыли и EBITDA на 20-35% без закупки нового оборудования (Zero CAPEX).
- Годовые цели дирекции. Рост коэффициента общей эффективности оборудования (OEE) на узких местах и ускорение оборачиваемости капитала.
- Кросс-функциональные задачи. Согласованный регламент между продажами, закупками и производством.
- Контрольные показатели смены по контуру SEQCDDM: безопасность, качество, затраты, развитие, логистика, персонал.
Чтобы эта конструкция работала без саботажа, применяется принцип Catchball (игра в мяч). Стратегия не спускается сверху в виде слепого приказа. Совет директоров бросает мяч с целевыми ориентирами руководителям подразделений. Начальник производства возвращает пас с расчетом технологических ограничений цеха. Коммерческий директор подстраивает правила контрактования под ритм выпуска.
В результате рождается жесткий горизонтальный договор. После этого цех перестает производить полуфабрикаты ради красивого отчета, а начинает выпускать продукцию строго в темпе клиентских оплат.
Чек-лист для владельца завода: о чем спросить команду перед стартом
Если вы планируете проект развития производственной системы с внешними экспертами, задайте им четыре практических вопроса. Их ответы быстро покажут, кто перед вами: системные архитекторы или продавцы быстрых косметических решений.
- «Как изменения на конкретном участке согласуются с планом продаж и поставками сырья?»Оптимизация в отрыве от коммерческого блока и закупок бессмысленна. Если эксперты не интересуются структурой заказов, ритмом отгрузок и ограничениями по сырью, цех просто начнет быстрее производить заготовки на склад.
- «Как именно организовано обучение людей в цехе и как вы фиксируете изменения?»Часы тренингов и работа с людьми жизненно необходимы. Без вовлечения мастеров и операторов никакая система не приживется. Но обучение не должно быть оторванной от жизни лекцией в учебном классе. Важно, чтобы теория сразу переходила в стандарты работы на конкретных рабочих местах, а закрепление навыков шло через практику и понятные метрики смены.
- «Как вы выстраиваете работу с главным ограничением предприятия?»У любого завода в каждый момент времени есть только одно или два ключевых узких места, которые лимитируют общий выпуск. Тратить силы и время команды на улучшение участков вне этого узкого горлышка не дает прироста готовой продукции для бизнеса.
- «Готовы ли вы делить с нами риски и привязать часть гонорара к итогам года или квартала?»Профессиональные команды понимают, что перестройка производственной системы требует времени и совместной работы. Здоровая модель сотрудничества строится на партнерстве: базовый ежемесячный фикс за полевую работу экспертов плюс премия по итогам периода за достижение согласованных измеримых ориентиров или снижение себестоимости. Те, кто пришел просто продать процесс и наклеить ленту, никогда не пойдут на разделение рисков с учредителем.
Бизнесу нужны не красивые отчеты о нарисованных линиях на полу. Собственнику нужна устойчивая управляемая система, где люди обучены, продажи синхронизированы с цехом, а выработка растет на текущих мощностях.
Оценить зрелость операционной системы предприятия и увидеть реальные зоны скрытых потерь можно через онлайн-диагностику.
Разобрать принципы синхронизации сквозного потока, матрицу Hoshin Kanri и инженерные метрики цеха можно в отраслевом справочнике.
Новые разборы - в Telegram-канале.
Свяжитесь с нашим представителем напрямую
Выберите удобный способ связи - напишите или позвоните нам напрямую.